
西门子PLC编程
西某子PLC编程解决方案
目录

一、前言
可编程逻辑控制器(PLC)是工业自动化的核心,西某子PLC凭借高可靠性和丰富生态占据市场主导。本文系统介绍其硬件体系、编程软件、语言、核心功能及实战案例,结合表格对比与案例解析,帮助读者构建完整知识体系。
二、西某子PLC硬件体系
2.1 主流系列对比
|
系列 |
定位 |
I/O点数 |
通信接口 |
编程软件 |
典型应用 |
|---|---|---|---|---|---|
|
LOGO! |
微型控制器 |
8~24点 |
以太网/RS485 |
LOGO! Soft Comfort |
小型设备(水泵、照明) |
|
S7-200 SMART |
经济型小型PLC |
12~60点 |
以太网/RS485(Modbus RTU) |
STEP 7-Micro/WIN SMART |
单机设备(包装机、机床) |
|
S7-1200 |
中小型模块化PLC |
14~284点 |
PROFINET/Profibus-DP |
TIA Portal Basic |
生产线单元(装配线、分拣) |
|
S7-1500 |
中大型高端PLC |
256~8192点 |
PROFINET冗余/Profibus-DP |
TIA Portal Professional |
复杂产线(汽车焊装、化工) |
2.2 关键模块
-
CPU模块:核心控制单元,如S7-1500 CPU 1515F-2 PN(1MB RAM,0.01μs/布尔指令,支持128轴运动控制)。
-
信号模块:扩展I/O,如SM 1221 DI 16×24VDC(16路数字输入)、SM 1231 AI 4×IE(4路4-20mA输入)。
-
通信模块:扩展通信接口,如CM 1241 RS485(Modbus RTU)、CM 1542-5(Profibus-DP主站)。

三、编程软件:TIA Portal
3.1 软件对比
|
软件 |
适用系列 |
核心功能 |
优势 |
|---|---|---|---|
|
TIA Portal Basic |
S7-1200 |
LAD/FBD/SCL编程、PROFINET组态、运动控制 |
集成HMI编程、云连接(MindSphere) |
|
TIA Portal Professional |
S7-1200/1500/300/400 |
全系列支持、冗余配置、OPC UA、Trace功能 |
全生命周期管理、开放API |
3.2 核心工作流程
-
创建项目:选择PLC型号→配置硬件(添加I/O/通信模块)。
-
组态网络:配置PROFINET拓扑(设备名称、IP)→设置通信伙伴(HMI、变频器)。
-
编写程序:在OB/FC/FB中用LAD/FBD/SCL编写逻辑,调用工艺对象(如PID、运动轴)。
-
仿真测试:PLCSIM离线仿真→强制变量→监控程序状态。
-
下载运行:在线连接PLC→下载程序→切换RUN模式→诊断错误。
-
-

四、编程语言:IEC 61131-3标准
4.1 语言对比与应用
|
语言 |
特点 |
适用场景 |
示例(启保停电路) |
|---|---|---|---|
|
LAD |
类电气原理图,直观易懂 |
开关量控制(电机启停) |
(左母线→启动触点→自锁触点→停止触点→线圈→右母线) |
|
SCL |
类Pascal高级语言,支持复杂算法 |
算术(PID、配方管理) |
IF "Start" AND NOT "Stop" THEN "Motor_Run" := TRUE; |
|
Graph |
基于步/转换的顺序控制 |
批量流程(灌装机工序) |
步S1(打开进料阀)→转换“料满”→步S2(关闭阀+搅拌) |
4.2 选择原则
-
新手:优先LAD(贴近电气逻辑)→FBD(模块化思维)。
-
效率:复杂算法用SCL,顺序控制用Graph。
五、编程核心要素
5.1 程序结构
-
OB(组织块):系统入口,如OB1(主循环)、OB100(初始化)、OB35(100ms周期中断)。
-
FC(功能):无状态子程序,如FC10(温度换算)。
-
FB(功能块):带状态子程序,如FB20(PID控制,背景DB存储参数)。
-
DB(数据块):存储数据,如DB1(全局变量:生产线速度)。
5.2 数据类型与存储区
|
类型 |
示例 |
存储区 |
说明 |
|---|---|---|---|
|
BOOL |
Motor_Run: BOOL; |
I/Q/M |
开关量(1位) |
|
REAL |
Pressure: REAL := 101.3; |
DB |
浮点数(4字节,模拟量工程值) |
|
TIME |
Delay_Time: TIME := T#5S; |
T |
定时控制(32位,如TON定时器) |
5.3 核心指令
-
逻辑指令:常开触点(A)、线圈(=)、置位(S)/复位(R)。
-
定时器:TON(接通延时)、TOF(关断延时)、TP(脉冲)。
-
通信指令:TSEND_C/TRCV_C(PROFINET)、MB_CLIENT(Modbus TCP)。
六、核心功能编程
6.1 逻辑控制
-
启保停电路:通过自锁(M0.0)实现状态保持,如A I0.0 → O M0.0 → AN I0.1 → = Q0.0。
-
互锁控制:两台电机不能同时启动,如A I0.2 → AN Q0.1 → = Q0.0(M1启动需M2停止)。
6.2 定时器/计数器
-
电机星三角启动:TON定时器控制星形→三角形切换(5s延时)。
-
产品计数:CTU计数器统计产量,达100个触发报警(CU=I0.0, PV=100, Q=报警)。
6.3 模拟量与运动控制
-
模拟量处理:4-20mA信号→INT(0-276-48)→REAL(0-200℃),公式:温度 = (INT值/276-48)*200。
-
运动控制:S7-1200通过TO工艺对象控制伺服电机,调用MC_MoveAbsolute实现精准定位。
6.4 通信编程
-
S7通信:S7-1500(主站)通过PUT/GET指令读取S7-1200(从站)数据(如产量、故障码)。
-
Modbus TCP:S7-1200作为客户端,读取变频器频率(IP=192.168.0.10, 寄存器地址=40001)。
七、实战案例:物料分拣控制系统
7.1 系统概述
功能:分拣黑白元件,计数20个报警。
硬件:S7-1214C PLC、光电传感器(I0.0)、颜色传感器(I0.1,黑=1/白=0)、气缸(Q0.0/Q0.2)、传送带(Q0.4)。
7.2 程序设计与逻辑
-
OB1:调用FC1(传送带控制)、FC2(分拣)、FC3(计数)。
-
FC2(分拣):A I0.0 → FP M0.0 → A I0.1 → = Q0.0(黑色→气缸伸出);AN I0.1 → = Q0.2(白色→气缸伸出)。
-
FC3(计数):CTU计数器(CU=分拣完成信号, PV=20, Q=报警),复位按钮(I0.4)清零。
7.3 调试优化
-
问题:元件间距过小导致重复触发。
-
解决:加入“分拣锁定”标志位,气缸动作期间禁止新触发。
八、调试与优化技巧
-
工具:PLCSIM仿真、变量表监控、Trace曲线分析。
-
常见问题:
-
输出不动作:检查输入信号(如I0.0是否触发)、程序逻辑(如互锁未解除)。
-
通信超时:确认IP网段(如PLC 192.168.0.1,电脑192.168.0.x)、端口开放(Modbus TCP用502端口)。
-
-
优化建议:结构化编程(封装气缸控制为FC)、变量命名规范(如“Conveyor_Start_Button”)、添加故障处理(如传感器断线报警)。
九、总结与展望
西门子PLC编程需掌握硬件选型、软件操作、语言应用及调试优化。未来趋势包括边缘计算、AI集成(如S7-1500 CPU集成AI推理),需持续学习TIA Portal新特性(Safety Integrated、OPC UA)。新手建议从S7-200 SMART+LAD入门,通过实战项目(如启停控制→运动控制)提升能力,为工业自动化领域奠定基础。
-
公司简介
苏州高西自动化有限公司源自苏州机床厂机电研究所,是资深工业自动化与数字化系统定制与集成商。公司实缴资本 220 万元,核心团队拥有 20 年以上工业自动化经验,累计交付自动化项目 200 余个,深耕 PLC 编程、SCADA 数据采集与监控、MES 制造执行、FMCS 厂务监控、WMS 智能物流及暖通节能等领域,提供从方案设计、硬件集成、软件组态到调试运维的全流程服务。服务行业覆盖半导体、液晶面板、新能源、汽车零部件、温控、水处理及机加工等,与天诺网络科技、大远自控、卓能智能等企业深度战略合作,可联合开展项目投标与工程承接,致力于用自动化技术驱动中国制造迈向中国智造。2026-06-16
查看详情
-
设备数据采集技术服务
在智能制造的推进过程中,企业往往面临“数据黑盒”困境:大量关键生产数据沉睡在独立的设备控制器中,无法互联互通。高西提供的设备数据采集与监控(MDC)技术服务,正是打破这一僵局的利器。我们专注于离散制造场景,通过自主研发的边缘计算网关与协议解析技术,无需改造原厂设备,即可实现对数控机床、机器人、PLC等设备的全要素数据采集。服务涵盖从现场网络部署、多源异构协议转换,到设备运行效能(OEE)计算、故障预警模型建立的全流程,助力企业构建透明化、数字化的生产车间。
设备监控:对采集到的数据进行实时分析、展示、预警和控制,以实现:
实时掌握设备运行状态
异常检测与报警(如过温、超压、故障停机)
数据记录与追溯
生产效率与质量分析
预防性维护(Predictive Maintenance)2026-06-14
查看详情
-
HVAC技术服务
高西自动化提供暖通空调自动化系统从方案设计、控制编程、系统集成到调试运维的全流程技术服务。覆盖空调机组、新风机组、冷热源系统、风机盘管、通风系统等设备的自动控制与节能优化,采用 PID 控制、变频调速与焓值控制策略,实现温度、湿度、CO₂浓度等参数的精确调节,温度控制精度达 ±0.5°C。系统支持 BACnet、Modbus、KNX 等主流楼宇通讯协议,可与 BAS 楼宇自控系统无缝对接,广泛应用于洁净厂房、商业楼宇、医院、数据中心、酒店等场景。高西团队从2006年开始做吉化集团暖通空调开始,拥有20年行业积淀,以国际一流水平的标准,为您打造高效舒适、节能可靠的暖通自动化控制系统!2026-06-14
查看详情
-

温控SCADA技术大全
苏州高西自动化有限公司深耕工业自动化二十余年,提供温控SCADA数据采集与监控系统成套解决方案。高西温控SCADA覆盖烘箱、固化炉、工业热处理炉、挤出机、模温机、油温机、冷水机等各类温控设备,实现温度精密控制(±1℃~±0.1℃)、多段程序控温、能耗监控、报警管理、历史数据追溯。系统支持西门子、三菱、欧姆龙等品牌PLC,兼容各类热电偶、热电阻温控仪表,并可与MES、ERP系统深度集成。本FAQ围绕温控SCADA从基础概念、烘箱、固化炉、工业炉、挤出机、模温机到仪表选型、实施运维,精选100个高频技术问题,助力制造企业快速了解温控SCADA选型、实施与落地要点。2026-10-01
查看详情
-
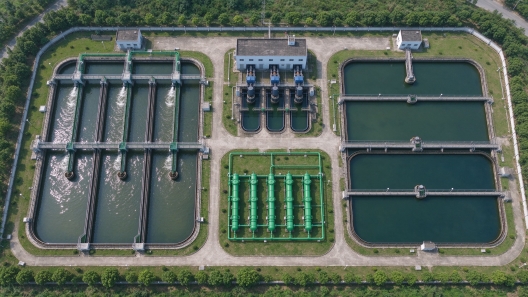
水处理SCADA技术大全
苏州高西自动化有限公司(www.sipem.cn)深耕工业自动化二十余年,提供水处理SCADA数据采集与监控系统成套解决方案。高西水处理SCADA覆盖污水处理厂、自来水厂、泵站、管网全流程,监控进水流量、水位、溶解氧、pH、COD、氨氮、浊度、余氯等关键参数,实现曝气控制、泵站调度、加药控制、污泥脱水、消毒投加等工艺段的自动化运行。系统支持西门子、三菱、欧姆龙等品牌PLC,兼容各类在线水质仪表,并可与环保部门联网。本FAQ围绕水处理SCADA从基础概念、污水处理、自来水厂、管网监控到实施运维,精选100个高频技术问题,助力水务企业快速了解SCADA选型、实施与落地要点。2026-10-01
查看详情
-

机械成套定制-技术大全
苏州高西自动化有限公司深耕工业自动化二十余年,专注于非标机械定制与自动化产线集成。公司以机器人集成、自动锁螺丝机、精密绕线机、自动注锡机、模具温控系统为核心,深度融入PLC、单片机、SCADA、MDC、MES、AGV、ERP、MOM等数字化系统,为半导体、新能源、汽车零部件、电子制造等行业提供从方案设计、机械设计、电气配套、软件开发到现场调试的一站式交付。本FAQ围绕机械定制的全流程、关键设备、电控集成及数字化工厂落地,精选100个高频问题,助力制造企业快速了解非标自动化定制要点,实现自动化与数字化的深度融合。2026-10-01
查看详情
-
工业通讯技术大全
苏州高西自动化有限公司深耕工业通讯二十余年,提供全栈工业通讯解决方案。高西精通PROFINET、PROFIBUS、CC-Link、Modbus RTU/TCP、EtherNet/IP、OPC UA、RS232/RS485、工业以太网、4G/5G无线、工业网关、协议转换、数据上云等技术,可实现PLC、HMI、SCADA、MES、ERP之间的互联互通。高西自动化在水处理、半导体、制造、能源等行业积累了200+通讯集成项目经验,从网络架构设计、线缆选型、交换机配置、协议开发到故障调试提供一站式服务。本FAQ精选150组高频技术问题,涵盖工业通讯基础、现场总线、工业以太网、串口通讯、OPC UA、网关、无线通讯、通讯编程和调试指南,以解决方式导向的形式解答,助力企业快速掌握工业通讯技术。2026-10-01
查看详情
-

WINCC组态软件技术大全
苏州高西自动化有限公司深耕工业自动化二十余年,提供西门子WINCC组态软件成套开发与集成服务。高西自动化精通WinCC Unified、WinCC Professional、WinCC Runtime Advanced等全版本,覆盖SCADA监控、报警管理、趋势分析、报表归档、Web发布、用户权限等核心功能,可与西门子S7-1200/1500、第三方PLC(三菱/欧姆龙/AB)深度通讯,广泛应用于水处理、暖通HVAC、半导体FMCS、能源管理、制造业产线等行业。本FAQ围绕WINCC从基础概念、与其他组态区别、选型指南、项目开发、通讯驱动、行业适配到升级方案,精选100个高频技术问题,以解决方式导向的形式解答,助力企业快速了解WINCC选型、开发与升级要点。2026-10-01
查看详情
-

PCS过程控制系统技术服务
苏州高西自动化有限公司(www.sipem.cn)深耕工业自动化二十余年,提供PCS过程控制系统(Process Control System)成套解决方案。高西PCS覆盖温度、压力、流量、液位等过程参数的采集与控制,实现PID闭环调节、顺序控制、批量控制、连锁保护,广泛应用于水处理、化工反应釜、暖通冷站、食品制药、电力能源等流程工业。系统兼容西门子、三菱、AB、横河、艾默生等主流控制器,支持OPC UA、Modbus、PROFINET等通讯协议,并可与MES、ERP、SCADA深度集成。本FAQ围绕PCS从基础概念、系统架构、过程仪表、PID控制、行业适配到实施运维,精选100个高频技术问题,以解决方式导向的形式解答,助力流程工业企业快速了解PCS选型、实施与落地要点。2026-10-01
查看详情
-

FMCS厂务监控系统技术大全
苏州高西自动化有限公司(www.sipem.cn)深耕工业自动化二十余年,提供FMCS厂务监控系统(Facility Monitoring and Control System)成套解决方案。高西FMCS以暖通空调为核心,覆盖冷冻水、冷却水、热源、AHU空调、纯水、废水、废气、压缩空气、电力监控等全子系统,实现设备集中监控、能耗管理、报警管理、趋势分析、报表归档,并支持冷机群控、空压群控等节能策略。系统兼容西门子/三菱PLC、WinCC/iFix SCADA、PROFINET/Modbus/OPC UA通讯,可与MES、CIM、ERP深度集成,广泛应用于半导体、液晶面板、储能、覆铜板、医疗等洁净厂房行业。本FAQ精选300个高频技术问题,以解决方式导向的形式,全面解答FMCS从架构设计、子系统集成、行业方案到调试运维的关键问题。2026-10-01
查看详情
-
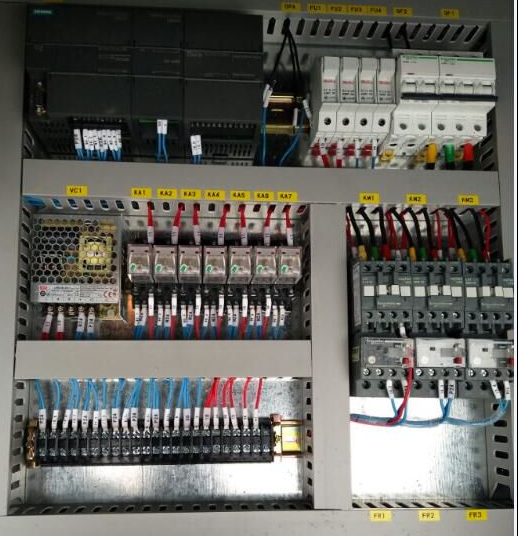
西门子PLC型号分类介绍
西门子PLC(可编程逻辑控制器)作为全球工业自动化领域的标杆,其丰富的模块产品线满足了从微型自动化到大规模集散控制的各类需求。本文将对西门子主流PLC系列(如S7-200 SMART、S7-1200、S7-300/400、S7-1500)及其配套模块进行全面梳理。文章将详细解析CPU模块的算力差异、各类信号模块(DI/DO/AI/AO)的接线原理、以及通讯与功能扩展模块的适用场景,为用户在项目初期的硬件选型与中期扩容提供权威的参考依据。2026-06-16
查看详情
-
解析楼宇自动化中DDC与PLC的区别
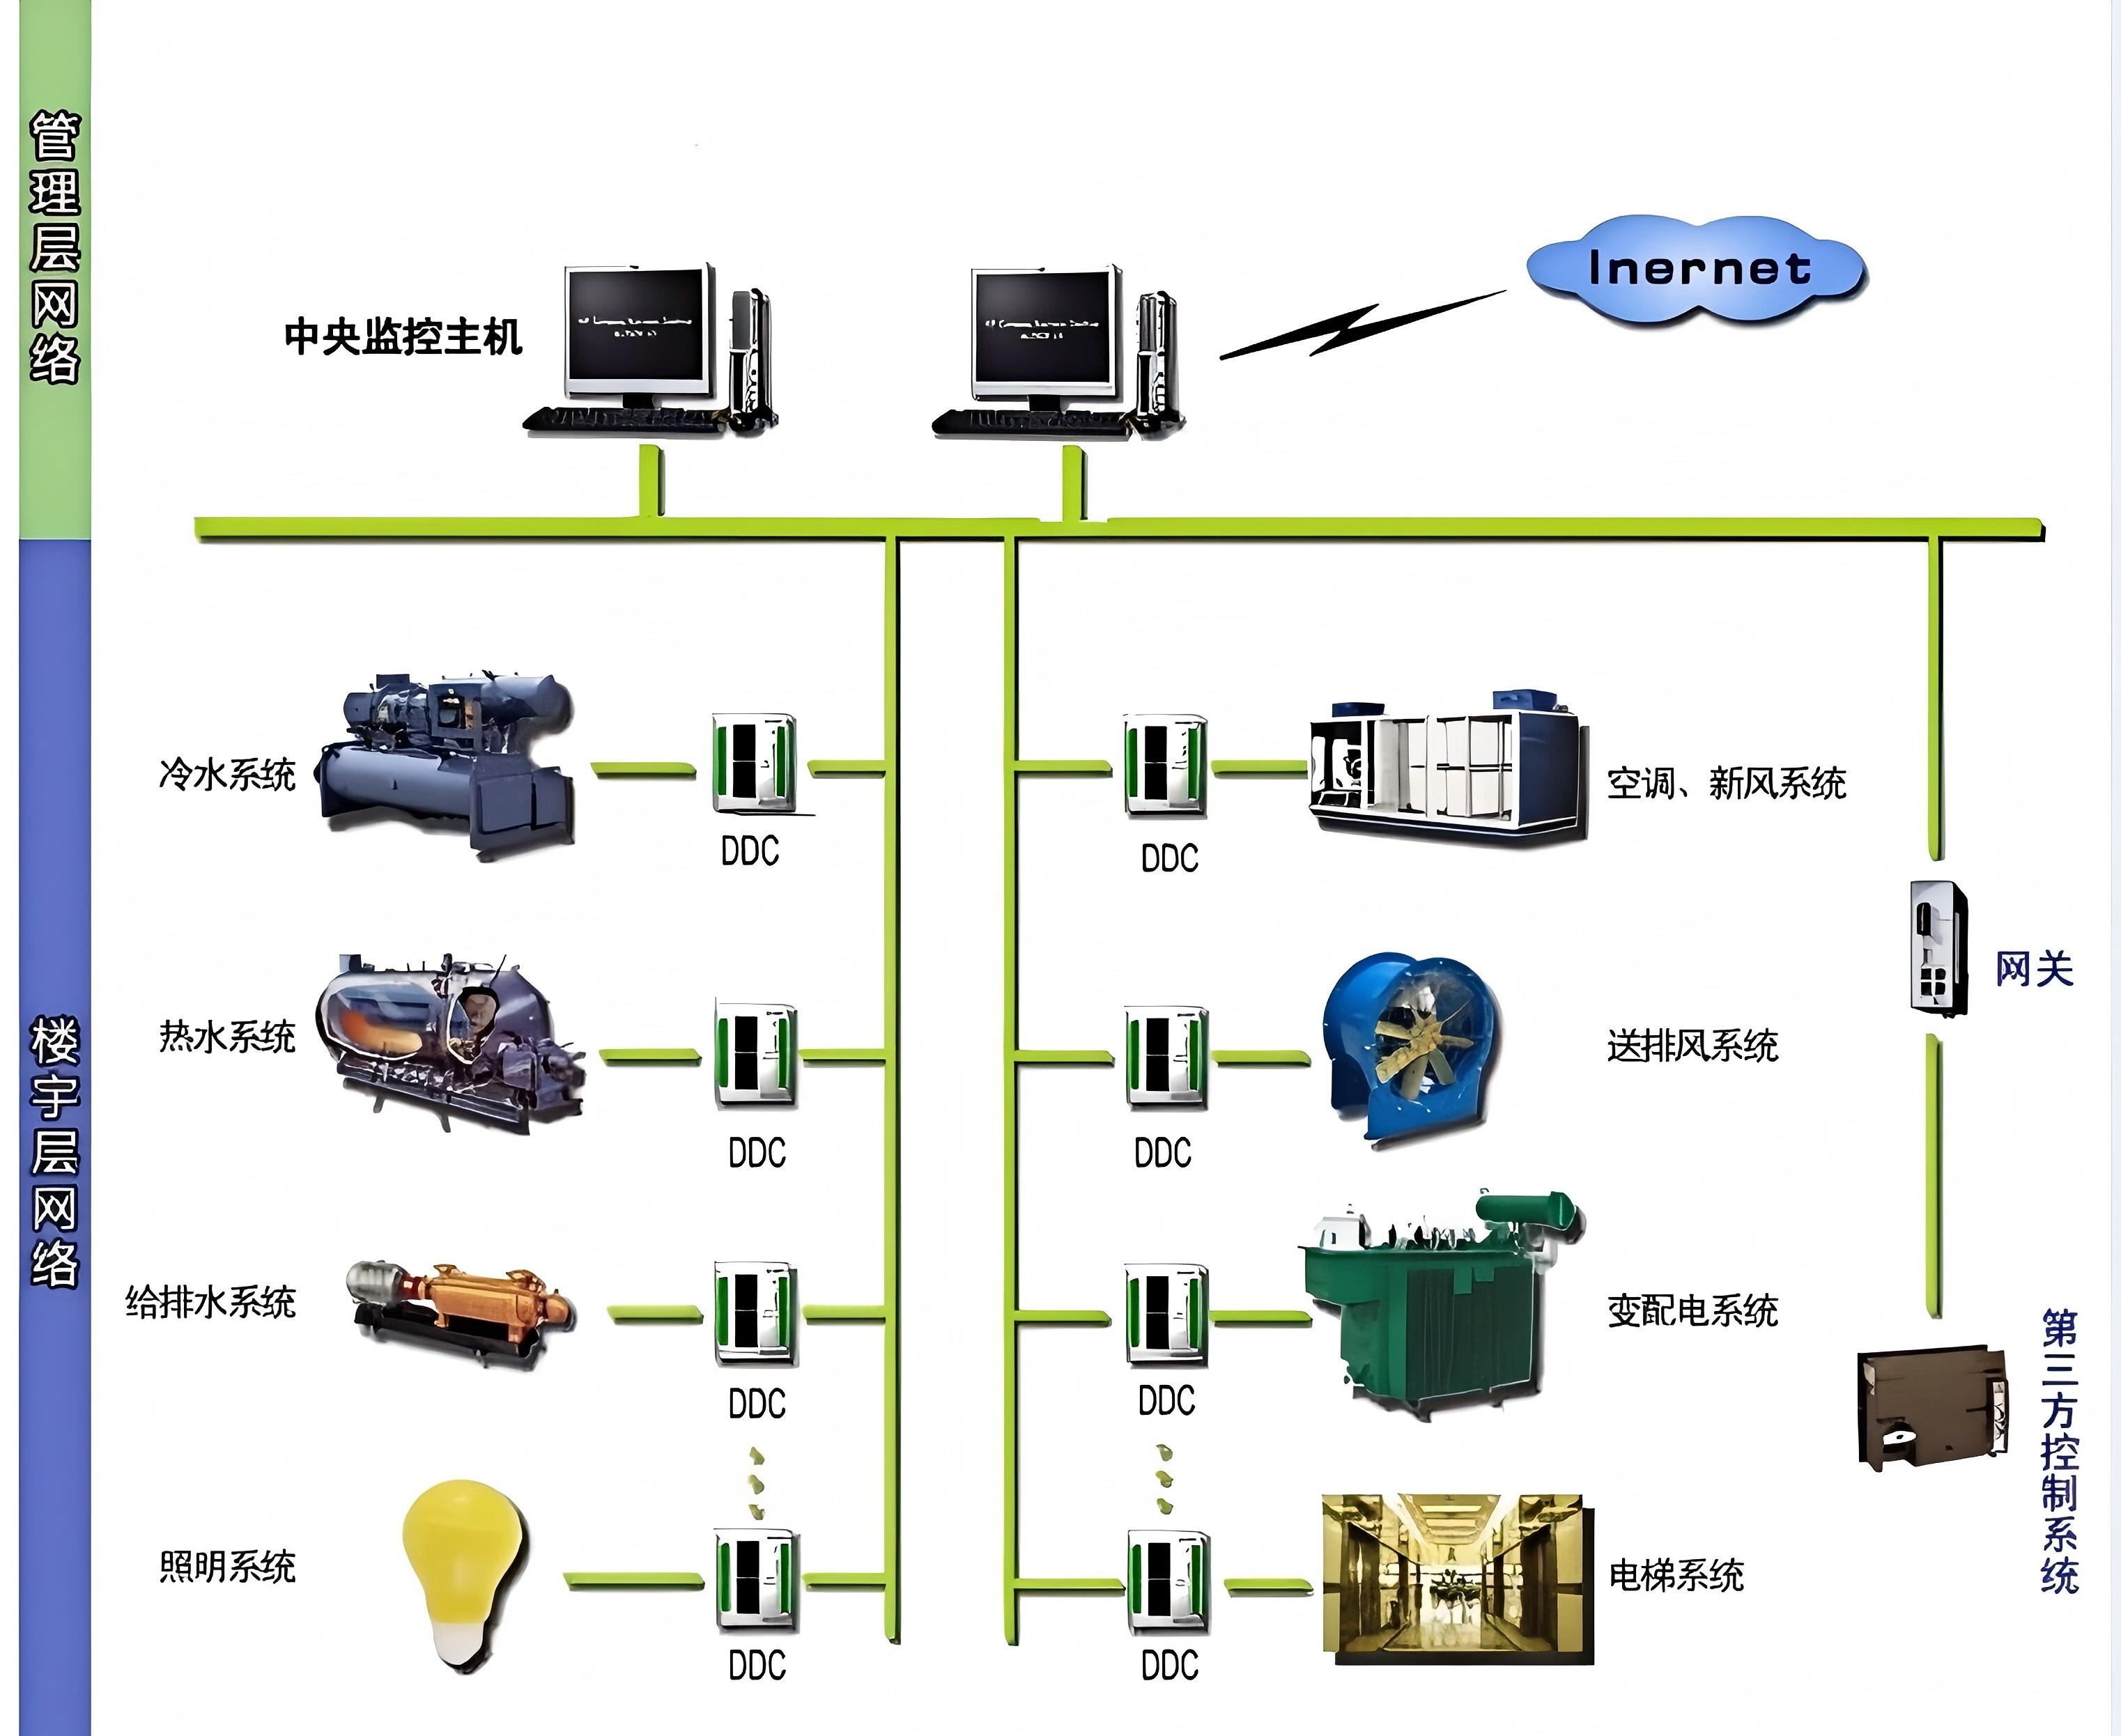
在楼宇自动化(BAS)领域,DDC(直接数字控制器)与PLC(可编程逻辑控制器)是两类最常用的现场控制设备。虽然从硬件形态上看二者皆为“控制器”,但其“灵魂”却大相径庭。DDC诞生于暖通空调控制领域,自带针对温湿度、压差等环境参数的标准控制算法库,图形化编程直观易懂,非常适合标准化快速交付;而PLC则源于机械自动化,擅长处理逻辑运算与复杂的时序控制,梯形图语言在工业界通用性极强。本文将从硬件架构、编程习惯、行业生态及项目交付周期等维度,深度解析两者的核心差异。2026-06-16
查看详情
-
工业互联网平台的解决方案
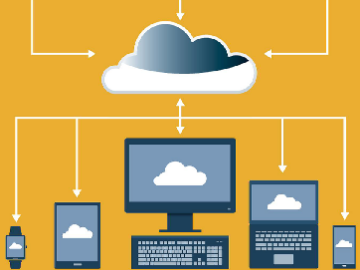
随着工业4.0浪潮的席卷,传统工厂面临着设备异构、数据孤岛严重、运维成本高等痛点。工业互联网平台作为新型工业基础设施,正成为驱动制造业数字化转型的核心引擎。高西推出的工业互联网平台解决方案,构建了“端-边-云-用”一体化架构:在端侧通过多协议网关广泛接入机床、产线及能源仪表;在边侧利用边缘计算进行数据清洗与预处理;在云端搭建数据中台,实现设备状态监测、产能分析、预测性维护及可视化数字孪生。本文档将详细介绍该平台如何打破数据壁垒,赋能企业实现智能化生产与管理决策。2026-06-14
查看详情
-
工业布线工程
可靠的数据传输是工业自动化系统的“神经系统”。在工业现场,强电干扰、粉尘潮湿、机械振动等恶劣环境对线缆与接点的稳定性提出了极高要求。高西工业布线工程秉承“顶层设计、标准先行”的理念,提供涵盖工业以太网(Profinet/Ethernet/IP)、现场总线(Profibus/Modbus)及视频监控、安防报警等系统的综合布线服务。我们严格遵循TIA/EIA工业标准,选用高柔性、抗电磁干扰的专用线缆,配合专业的桥架与接地设计,确保控制信号在源头到终端的传输中做到毫秒级无差错,为整个自动化系统的稳定运行保驾护航。2026-06-14
查看详情
-
FMCS中的水电气即能源系统的开发与维护
能源是工业生产的血液,也是企业运营成本的重要组成部分。高西FMCS(工厂综合监控系统)中的能源管理子系统,致力于将水、电、气、汽等分散的能源流进行集中数字化管控。系统通过部署高精度智能表计与边缘网关,实现全厂能耗数据的秒级采集与双向监控。我们开发的能源系统不仅提供多维度的能耗看板与KPI分析(如单位产值能耗),更能通过能耗异常波动报警与峰谷平策略优化,挖掘深层次的节能潜力,帮助工厂实现能源流的透明化、精益化管理。2026-06-14
查看详情
-
FMCS的暖通系统参数采集与监控方案
在大型工厂或园区中,暖通空调(HVAC)系统往往跨越多个建筑,设备数量庞大且分布广泛,单纯依靠人工巡检难以满足精细化管理需求。高西FMCS暖通系统监控方案,将分散的冷水机组、锅炉、空调箱、风机等设备纳入统一的数字化监控平台。通过实时采集冷冻水供水/回水温度、压力、阀门开度、风机运行状态等关键参数,系统实现了设备的远程启停控制、故障自动报警及能效联动分析。该方案有效提升了环境控制的响应速度与准确性,降低了运维人员的工作强度。2026-06-14
查看详情
-
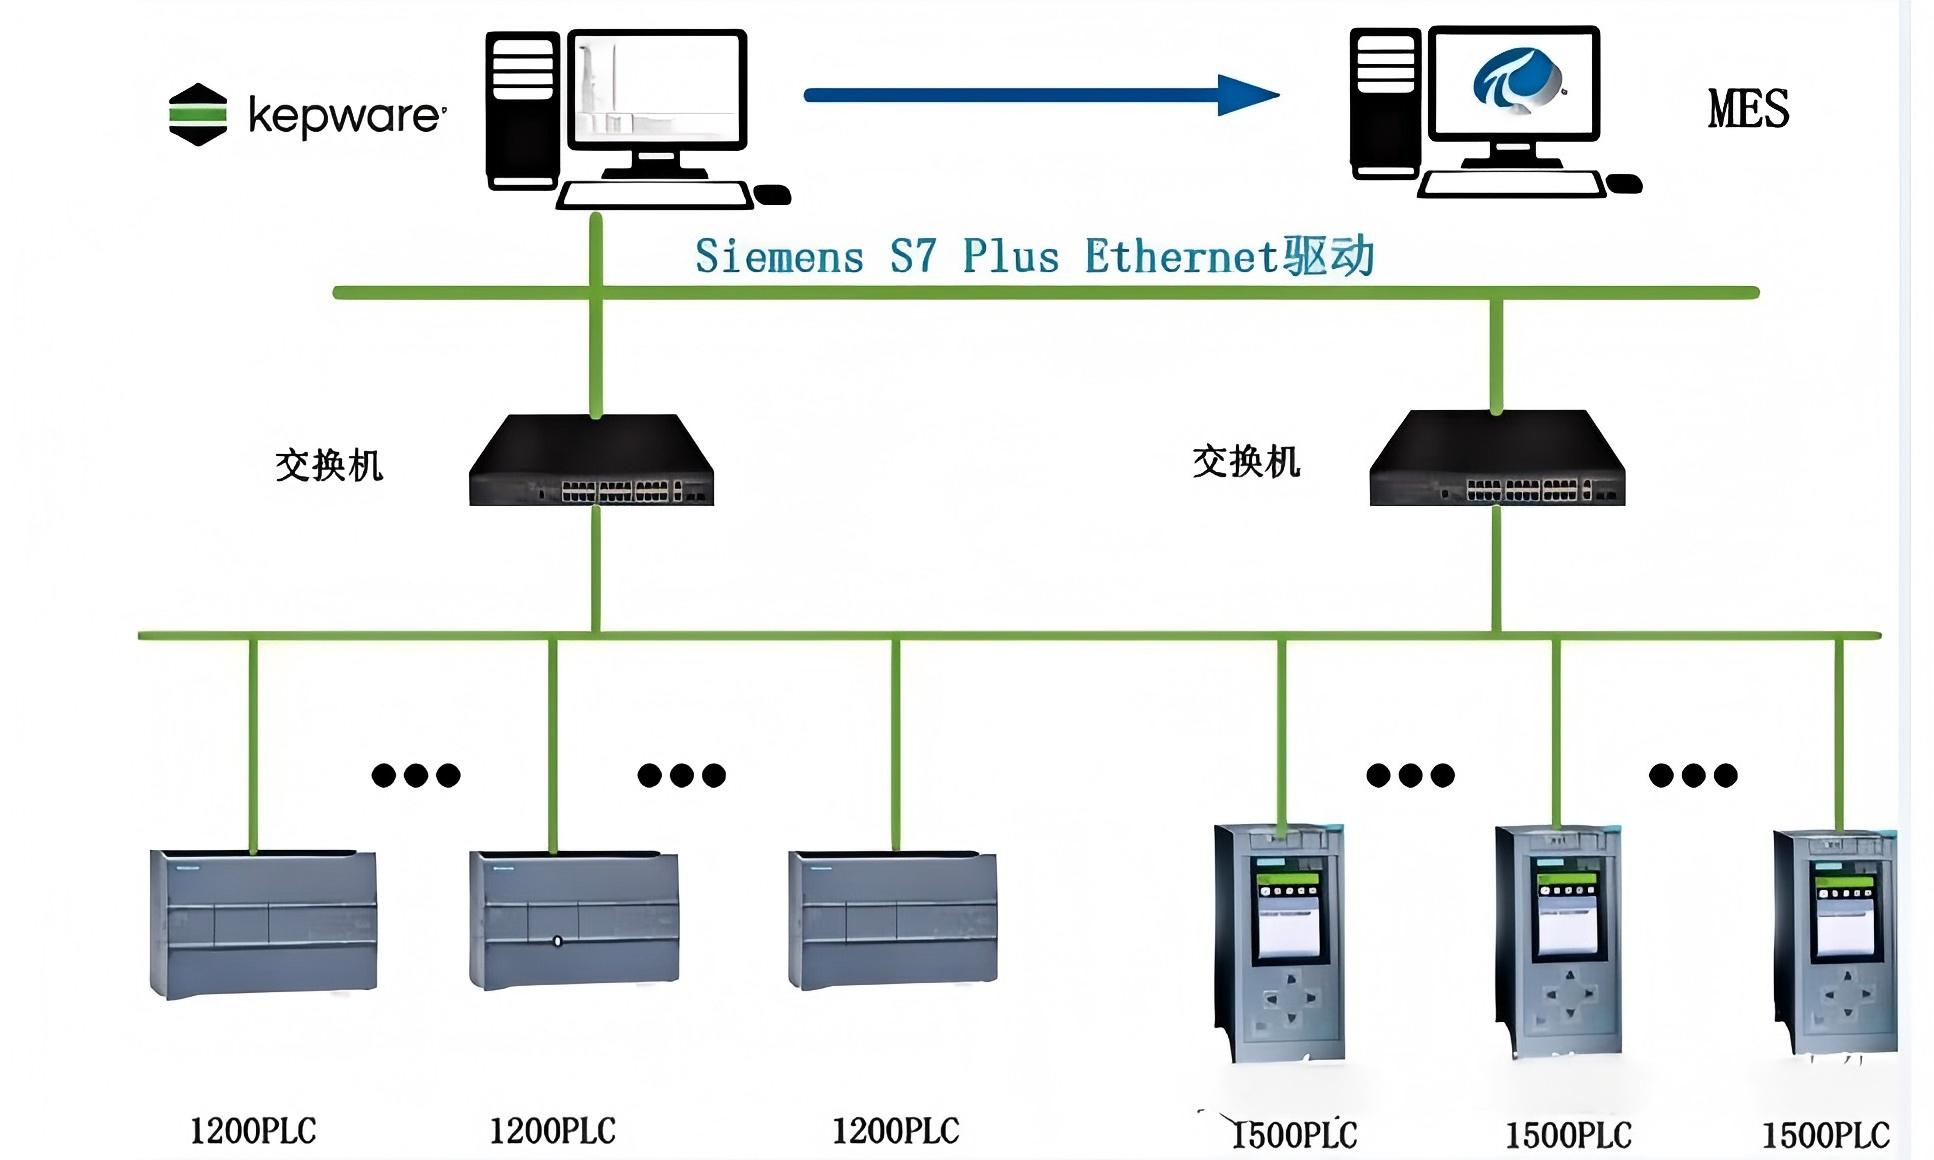
PLC常用通讯方式简介
在工业自动化系统中,设备与设备之间、设备与上位机之间的“沟通”依赖于多样化的通讯技术。PLC作为控制核心,其通讯能力直接决定了系统的集成复杂度与开放性。本文将对工业现场主流的PLC通讯方式进行系统梳理,涵盖传统的串行通讯(如Modbus RTU、自由口)、高速现场总线(如Profibus DP、DeviceNet)以及现代主流的工业以太网(如Profinet IO、Ethernet/IP、Modbus TCP)。通过对比各类通讯方式的速率、距离、拓扑结构及适用场景,帮助工程师在方案设计阶段做出最优的通讯架构选型。2026-06-14
查看详情
-
从初创到行业标杆——苏州高西自动化二十年技术攻坚发展纪实
苏州高西自动化二十年发展历程|国产工业物联网领军者|智能装备控制系统解决方案|专精特新企业技术突破纪实2026-06-11
查看详情
-
苏州高西自动化推出‘AutoCare’全生命周期运维平台
在工业4.0时代,设备的运维管理正从传统的“事后维修”向“预测性维护”跨越。苏州高西自动化正式推出划时代的“AutoCare”全生命周期运维平台。该平台依托IoT物联网、云计算与大数据分析技术,将设备档案、实时监控、故障预警、维保工单及备件管理融为一体。通过安装在设备上的智能网关,AutoCare能够实时捕捉设备的振动、温度、电流等微小变化,利用AI算法构建设备健康画像,提前预判潜在故障。这标志着高西的服务模式从单纯的“项目交付”向“长期价值陪伴”的重大转型。2026-06-11
查看详情
-
我们助力某数据中心实现能耗降低33%的节能改造
面对“双碳”目标的压力与日益增长的运营成本,数据中心(IDC)的节能降耗已成为行业核心痛点。本文将深度复盘我们助力某大型数据中心实现能耗降低33%的成功案例。针对该中心存在的冷热不均、局部热点及空调系统效率低下的症结,我们量身定制了一套综合节能改造方案。通过优化精密空调运行工况、引入AI驱动的动态温控策略、并实施气流组织物理改造,最终实现了PUE值的显著下降,为行业提供了可复制的实战范本。2026-06-11
查看详情


-
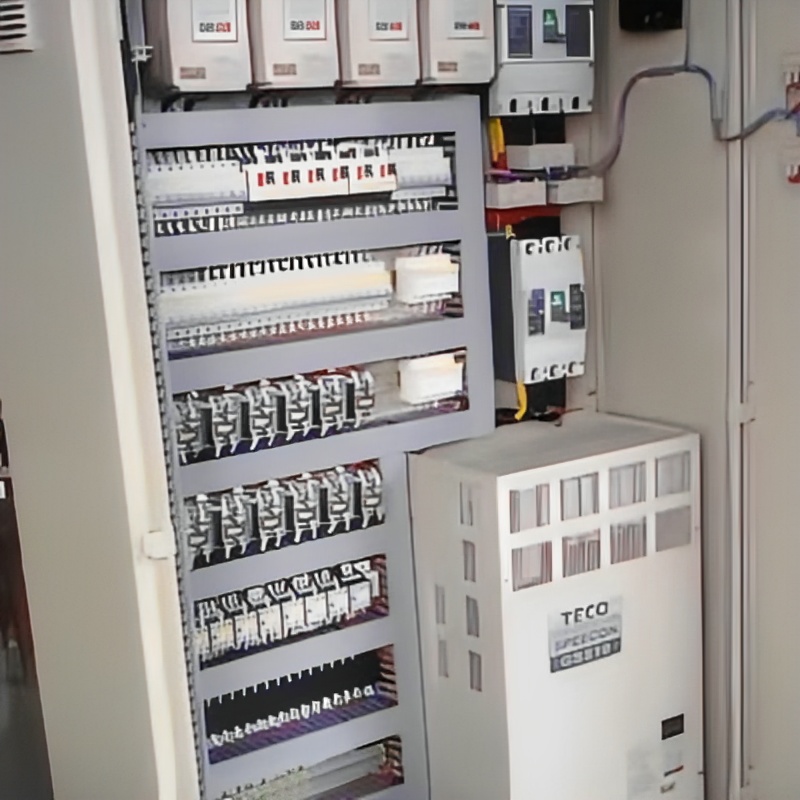
PLC电控柜成套服务
苏州高西自动化立足苏州相城,服务覆盖苏锡常及长三角区域,专业提供 PLC 电控柜成套定制服务。团队拥有多年工业自动化项目经验,严格遵循 GB 7251 国家电气设计规范,默认采用正泰、施耐德、西门子、三菱等一线品牌元器件,可根据客户生产工艺与现场环境按需定制。服务涵盖 PLC 逻辑控制柜、变频调速控制柜、伺服运动控制柜、动力配电控制柜四大品类,从需求对接、方案设计、硬件选型、装配布线到出厂测试、现场调试全流程交付,适配半导体、医药、储能、液晶面板、环保水处理等多行业场景,为客户打造稳定可靠、维护便捷的电气控制硬件载体。2026-06-14
查看详情
-
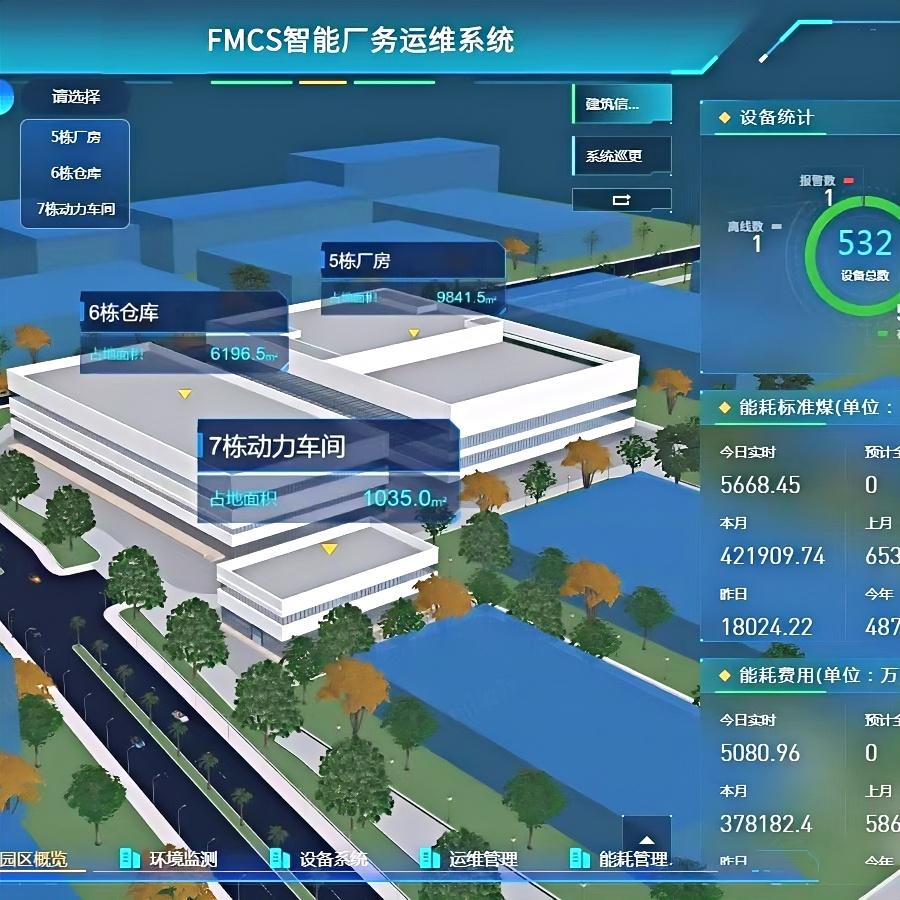
FMCS厂务监控系统技术服务
苏州高西自动化立足苏州相城,服务覆盖苏锡常及长三角区域,拥有20年工业自动化与厂务监控系统集成经验。公司自2016年10月起为苏州三星显示有限公司提供FMCS厂务监控系统年度维保服务,多年来持续深化技术能力与服务范围,已成为苏州及周边地区知名的厂务监控一站式承包商。我们提供从现场设备采集、PLC控制、SCADA组态到中控室建设的全流程FMCS交付服务,覆盖高低压配电、空压系统、空调系统、给排水、污水处理、废气排放、大宗气体、纯水系统、门禁视频等全厂务子系统,配套3D综合可视化平台,实现厂务设施的集中监控、异常预警、数据追溯与能耗管理,保障工厂动力环境稳定高效运行。2026-06-14
查看详情
-
SCADA技术服务
苏州高西自动化立足苏州,服务覆盖苏锡常沪及长三角区域,拥有20年SCADA数据采集与监控系统集成经验。公司前身高新机电自2003年起即为苏州骏丰光学实施88台固化炉温度曲线控制与上位机监控,多年来持续深化SCADA技术应用。我们提供从现场数据采集、组态开发、中控室建设到MES系统对接的全流程交付服务,支持WINCC、Intouch、组态王、力控等主流组态软件,适配西门子、三菱、欧姆龙等主流PLC,可实现全厂设备实时监控、异常自动预警、历史数据追溯与可视化报表输出,助力制造企业打破生产信息黑箱,提升生产管控能力与运维效率。2026-06-14
查看详情
-
FMCS中的水电气即能源系统的开发与维护
能源是工业生产的血液,也是企业运营成本的重要组成部分。高西FMCS(工厂综合监控系统)中的能源管理子系统,致力于将水、电、气、汽等分散的能源流进行集中数字化管控。系统通过部署高精度智能表计与边缘网关,实现全厂能耗数据的秒级采集与双向监控。我们开发的能源系统不仅提供多维度的能耗看板与KPI分析(如单位产值能耗),更能通过能耗异常波动报警与峰谷平策略优化,挖掘深层次的节能潜力,帮助工厂实现能源流的透明化、精益化管理。2026-06-14
查看详情
-
工业布线工程
可靠的数据传输是工业自动化系统的“神经系统”。在工业现场,强电干扰、粉尘潮湿、机械振动等恶劣环境对线缆与接点的稳定性提出了极高要求。高西工业布线工程秉承“顶层设计、标准先行”的理念,提供涵盖工业以太网(Profinet/Ethernet/IP)、现场总线(Profibus/Modbus)及视频监控、安防报警等系统的综合布线服务。我们严格遵循TIA/EIA工业标准,选用高柔性、抗电磁干扰的专用线缆,配合专业的桥架与接地设计,确保控制信号在源头到终端的传输中做到毫秒级无差错,为整个自动化系统的稳定运行保驾护航。2026-06-14
查看详情
-
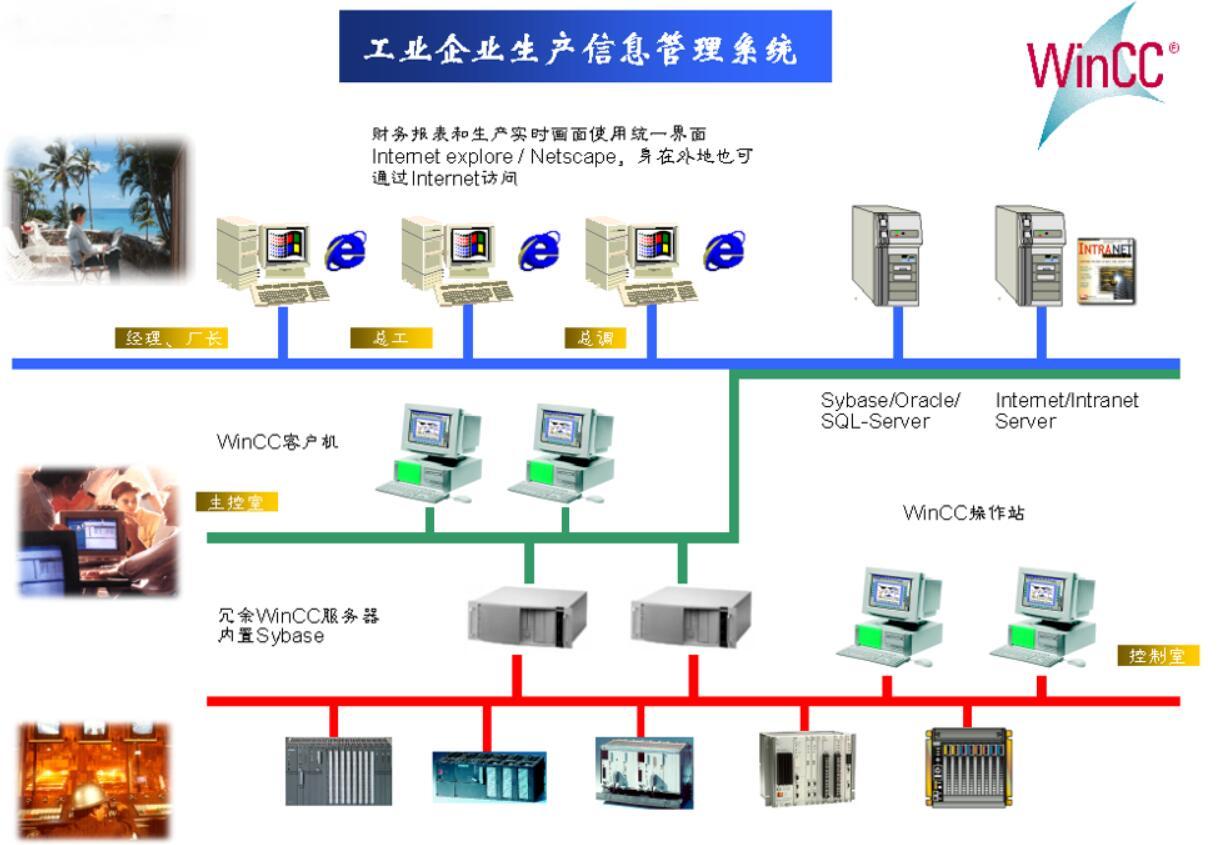
针对自动化产线的数据采集
高西自动化提供 MDC 系统从边缘盒子部署、协议解析到 OEE 看板输出的全流程服务。针对PLC与单片机(机床之数控系统另外介绍),通过边缘计算实现数据滤波、阈值判断与本地缓存,确保断网续传不丢数据。系统实时计算设备 OEE、识别停机原因、追踪刀具寿命,自动统计产量并推送至 MES 完成工单报工。同时具备设备实时状态监控(运行/空闲/停机/报警/离线五态可视化)、能耗监控与故障预警功能,帮助车间实现设备绩效可量化、生产过程透明化。高西团队拥有 33 年行业积淀,以国际一流水平的标准,为您打造透明高效的设备监控系统。2026-06-14
查看详情
-
工业互联网平台的解决方案
随着工业4.0浪潮的席卷,传统工厂面临着设备异构、数据孤岛严重、运维成本高等痛点。工业互联网平台作为新型工业基础设施,正成为驱动制造业数字化转型的核心引擎。高西推出的工业互联网平台解决方案,构建了“端-边-云-用”一体化架构:在端侧通过多协议网关广泛接入机床、产线及能源仪表;在边侧利用边缘计算进行数据清洗与预处理;在云端搭建数据中台,实现设备状态监测、产能分析、预测性维护及可视化数字孪生。本文档将详细介绍该平台如何打破数据壁垒,赋能企业实现智能化生产与管理决策。2026-06-14
查看详情
-
HVAC空调自控系统的概述
现代大型建筑中的暖通空调(HVAC)系统规模庞大、设备繁多,若完全依赖人工调节,不仅效率低下,更难以维持高品质的室内环境。HVAC空调自控系统正是为了解决这一痛点而生。该系统以DDC(直接数字控制器)或PLC为核心,通过遍布现场的传感器实时采集温度、湿度、压差、二氧化碳浓度等关键参数,并根据预设的逻辑算法(如PID控制)自动调节风阀开度、水阀开度及变频器频率。本文将全面概述HVAC自控系统的组成架构、核心控制组件以及典型的运行调节策略,带您领略自动化技术如何赋能舒适与节能。2026-06-16
查看详情
-
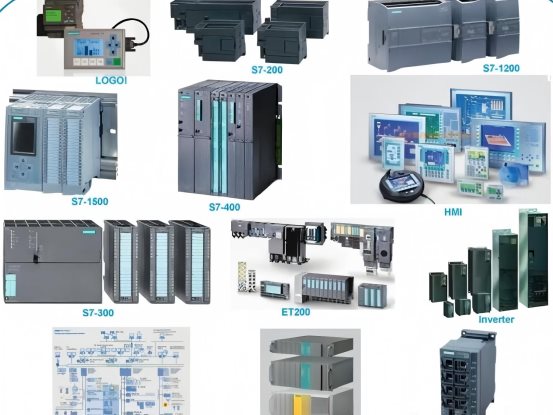
西门子PLC编程
西门子PLC编程是赋予机器逻辑灵魂的创造性工作,也是自动化工程师的核心技能。本文将带领读者从零开始,系统掌握西门子PLC的主流编程环境(如经典的STEP7与全集成自动化的TIA Portal博途)及核心编程语言(梯形图LAD、语句表STL、功能块图FBD及结构化控制语言SCL)。内容涵盖基本逻辑指令的实战应用、复杂数据类型的处理、组织块(OB)与中断程序的编写,以及程序调试与故障诊断的高级技巧,旨在全面提升读者的代码编写能力与工程实战素养。2026-06-16
查看详情
-
西门子PLC型号分类介绍
西门子PLC(可编程逻辑控制器)作为全球工业自动化领域的标杆,其丰富的模块产品线满足了从微型自动化到大规模集散控制的各类需求。本文将对西门子主流PLC系列(如S7-200 SMART、S7-1200、S7-300/400、S7-1500)及其配套模块进行全面梳理。文章将详细解析CPU模块的算力差异、各类信号模块(DI/DO/AI/AO)的接线原理、以及通讯与功能扩展模块的适用场景,为用户在项目初期的硬件选型与中期扩容提供权威的参考依据。2026-06-16
查看详情
